


Ragasztott csiszolóanyagok
A Golden Abrasives 2003 óta szakosodott prémium minőségű csiszolóanyag-termékek gyártására Kínában, professzionális beszállító a különböző csiszolási és polírozási alkalmazások teljes körű megoldására. Gyáraink Jiangsu és Guangdong tartományban találhatók, így kényelmes az áruk kikötőbe szállítása. és a vasútállomás a szállítási idő megtakarítása érdekében. Fejlett német gyártósorokkal, teljesen automatikus konverziós sorokkal és jól felszerelt K+F központtal rendelkezik. Teljes ellátási lánc menedzsment rendszerrel rendelkezünk, és 2009-ben megszereztük az ISO 9001-2008 minőségirányítási rendszer tanúsítását, a termékek megfeleltek a német MPA teszt tanúsítványnak, megfelelnek az európai ENI2413 biztonsági szabványnak, hogy megfeleljenek a piacra jutás biztonsági követelményeinek.


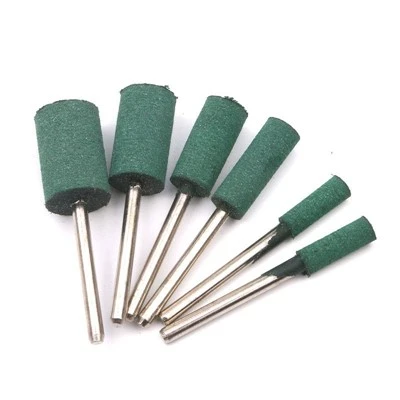

Miért válasszon minket
Gazdag gyártási tapasztalat
Több mint 20 éves csiszolótermékeket gyártunk Kínában, jól ismerjük nyersanyaggyártóinkat, és ellenőrizzük a nyersanyagok minőségét is, hogy biztosítsuk a prémium csiszolótermékeket.
Professzionális K+F
Technikai csapatunk dolgozói elkötelezték magukat új termékek kifejlesztése mellett, hogy különböző ipari alkalmazási megoldásokat kínálhassanak, és támogassák ügyfeleinket a termékpaletta bővítésében a piaci versenyképesség fokozása érdekében.
Jól képzett csapat
Csapatunk dolgozói jól képzettek, ügyféligény-orientáltak, és professzionális megoldásokat kínálnak az ügyfelek igényeinek kielégítésére.
Értékesítés utáni szerviz rendszer
Nagyobb figyelmet fordítunk termékeink piaci visszajelzéseire, és szorosan nyomon követjük termékeink teljesítményét. Amint az ügyfelektől panaszok érkeznek, elküldjük a képeket és a videót műszaki osztályunknak elemzésre, majd megoldást kínálunk a probléma megoldására. kérdés időben.
A vágókorongok különféle típusú fémek és más sűrű építőanyagok, például fémek és műanyagok átvágására szolgálnak a gyors és egyenes vágások érdekében. Ezeket rendszeresen cserélni kell a hatékony vágóél megőrzése és a felhasználó biztonsága érdekében.
A vágótárcsa előnyei
Precíziós vágás
A vágótárcsák egyik legfigyelemreméltóbb előnye a precíziós vágási képességük. Ezeket a vágótárcsákat úgy tervezték, hogy páratlan pontossággal vágják le az anyagokat, biztosítva a tiszta vágást minimális anyagveszteséggel. Vékony profiljuk bonyolult vágásokat tesz lehetővé, lehetővé téve a kézművesek számára, hogy összetett terveket hajtsanak végre, és szűk tűréshatárokat érjenek el. Akár összetett fémdarabok formázásáról, akár kényes munkadarabok vágásáról van szó, a vágótárcsák által kínált precizitás páratlan.
Csökkentett anyaghulladék
A hagyományos vágási módszerek gyakran jelentős mennyiségű anyagpazarlást eredményeznek a túlzott vágókorong vastagság miatt. A vágótárcsák azonban enyhíthetik ezt a problémát, ha minimalizálják a vágásszélességet, amely a vágási folyamat során eltávolított anyag mennyisége. Ennek eredményeként a gyártók maximalizálhatják a nyersanyagok hozamát, költségmegtakarítást és növelhetik a hatékonyságot. Akár drága ötvözetekkel dolgozik, akár nagy mennyiségű gyártást folytat, ezeknek a vágótárcsáknak az anyagpazarlás csökkentésére gyakorolt hatása felbecsülhetetlen.
Fokozott hatékonyság
A mai rohanó ipari környezetben a hatékonyság kulcsfontosságú a versenyképesség megőrzéséhez. A vágókorongok kiválóak ezen a területen, lehetővé téve a kezelők számára, hogy egyszerűsítsék munkafolyamatukat és rövidebb idő alatt végezzék el a feladatokat. Ezeknek a vágótárcsáknak a vékony profilja csökkenti a vágási ellenállást, ami simább működést és gyorsabb vágást eredményez. Ez rövidebb megmunkálási időt, nagyobb teljesítményt és végső soron nagyobb termelékenységet jelent. Legyen szó egy gyártóműhelyről, autóipari műhelyről vagy építkezésről, nyilvánvaló, hogy ezek a vágótárcsák hatékonyságnövekednek.
Sokoldalúság
A vágótárcsák másik lenyűgöző előnye a sokoldalúságuk. Ellentétben a hagyományos vágószerszámokkal, amelyek bizonyos anyagokra vagy alkalmazásokra korlátozódnak, ezek a vágókorongok könnyedén megbirkóznak az anyagok széles skálájával. A vas- és színesfémektől a kerámiákig és a kompozitokig kiváló vágási teljesítményt nyújtanak az aljzatok széles skáláján. Ez a sokoldalúság nemcsak leegyszerűsíti a szerszámválasztást, hanem növeli a működési rugalmasságot is, lehetővé téve a kézművesek számára, hogy különféle projekteket kezeljenek anélkül, hogy több vágószerszámot kellene használniuk.
Csökkentett hőtermelés
A vágási folyamat során keletkező hő káros hatással lehet a munkadarabra és a vágószerszámra. A túlzott hőhatás az anyag deformálódását, elszíneződését, sőt szerkezeti károsodást is okozhat. A vágókorongok megoldják ezt a problémát azáltal, hogy minimalizálják a hőképződést a vágási folyamat során. Vékony profiljuk és hatékony anyageltávolításuk csökkenti a súrlódást, csökkenti a termikus deformáció kockázatát és biztosítja a munkadarab épségét. Ez különösen akkor fontos, ha hőérzékeny anyagokkal dolgozik, vagy precíziós megmunkálási műveleteket végez.
Javított felületkezelés
A sima felület elérése számos alkalmazásban kritikus fontosságú, különösen az olyan iparágakban, mint a repülőgépipar, az elektronika és az orvosi eszközök gyártása. A precíz vágásokkal és minimális vibrációval a vágókorongok kiválóak a tökéletes felületkezelésben. Az ilyen vágótárcsák által előállított tiszta vágások alig vagy egyáltalán nem igényelnek utófeldolgozást, így időt és munkaerőt takarítanak meg. Akár az éles élek sorjázásáról, akár az alkatrészek felületkezelésre való előkészítéséről van szó, a vágókorongok kiváló felületi minősége javítja a végtermék általános minőségét.
Kezelői biztonság
A biztonság minden ipari környezetben a legfontosabb, és a vágótárcsákat a kezelő biztonságát szem előtt tartva tervezték. Ezeknek a vágótárcsáknak a csökkentett vastagsága csökkenti a vibrációt és a visszarúgás mértékét a vastagabb vágókorongokhoz képest. Ez nemcsak javítja a kezelő kényelmét, hanem csökkenti a kéz-kar vibrációs szindróma (havs) és más ergonómiai sérülések kockázatát is. Ezenkívül ezeknek a vágótárcsáknak a vékony profilja lehetővé teszi a vágási terület jobb láthatóságát, így a kezelő nagyobb irányítást biztosít a vágási folyamat felett, és minimálisra csökkenti a balesetek lehetőségét.
Túlterhelés és túlzott nyomás
Probléma:A vágótárcsák eltörésének egyik fő oka a vágás során alkalmazott túlzott nyomás. A tervezett kapacitást meghaladó túlterhelés feszültségkoncentrációhoz és esetleges töréshez vezethet.
Megelőzés:A túlfeszültség elkerülése érdekében a kezelőknek lehetővé kell tenniük, hogy a lemez önállóan működjön. A túlzott erő alkalmazása nemcsak a tárcsa eltörését kockáztatja, hanem nem hatékony vágáshoz és idő előtti kopáshoz is vezethet.
A vágótárcsák helytelen kiválasztása
Probléma:Egy adott anyaghoz vagy feladathoz nem megfelelő típusú lemez használata töréshez vezethet. A különböző lemezeket meghatározott alkalmazásokhoz tervezték, és egy nem kompatibilis lemez kiválasztása fokozott igénybevételhez és töréshez vezethet.
Megelőzés:Mindig a vágandó anyagnak megfelelő tárcsát válassza ki. Olvassa el a gyártó útmutatásait és a lemezen található jelöléseket, hogy biztosítsa a tervezett alkalmazással való kompatibilitást.
Rossz minőségű vagy sérült lemezek
Probléma:A rossz minőségű vagy sérült lemezek nagyobb valószínűséggel törnek el. A gyártási hibákkal, például inkonzisztens összetételű vagy szerkezeti hibákkal rendelkező lemezek ronthatják szilárdságukat és integritásukat.
Megelőzés:A minőség biztosítása érdekében vásároljon vágókorongokat neves gyártóktól és beszállítóktól. Rendszeresen ellenőrizze a vágótárcsát, hogy nincs-e rajta látható sérülés, például repedés vagy vetemedés, és azonnal dobja ki a sérült tárcsát.
Nem megfelelő telepítés
Probléma:A vágótárcsa nem megfelelő felszerelése a szerszámra egyenetlen feszültségeloszlást eredményezhet, ami a tárcsa megrepedését okozhatja működés közben.
Megelőzés:Kövesse a gyártó útmutatásait a vágótárcsa felszerelésére és felszerelésére vonatkozóan. Győződjön meg arról, hogy a vágótárcsa biztonságosan és középen van, és használja a szerszám gyártója által biztosított megfelelő karimát és ellenanyát.
A maximális fordulatszám túllépése (percenkénti fordulatszám)
Probléma:Ha a vágótárcsát a gyártó által javasoltnál magasabb fordulatszámon használja, akkor túlzott hő és centrifugális erő keletkezhet, ami a tárcsa megrepedését okozhatja.
Megelőzés:A vágótárcsát mindig a gyártó által megadott fordulatszám-tartományon belül működtesse. Ellenőrizze a szerszám sebességét, és ennek megfelelően állítsa be a túlmelegedés és az idő előtti meghibásodás elkerülése érdekében.
Nem megfelelő tárolás és kezelés
Probléma:A rossz tárolási körülmények, például nedvesség vagy szélsőséges hőmérséklet veszélyeztetheti a vágótárcsa szerkezeti integritását. Ezenkívül a szállítás vagy tárolás közbeni nem megfelelő kezelés károkat okozhat.
Megelőzés:Tárolja a vágótárcsát száraz, ellenőrzött környezetben, távol a közvetlen napfénytől és szélsőséges hőmérséklettől. Óvatosan kezelje a vágótárcsákat, és kerülje az ütést vagy leejtést, hogy elkerülje a szerkezeti károsodást.
Viselet
Probléma:A vágókorongok a mindennapi használat során természetesen elhasználódnak. A kopással nő a törés kockázata, különösen, ha túllépik az ajánlott élettartamukat.
Megelőzés:Rendszeresen ellenőrizze a vágótárcsákat, hogy nincs-e rajta kopás jele, például csökkent vastagság vagy kopás. Cserélje ki azokat a vágótárcsákat, amelyeken észrevehetően kopott vagy az élettartamuk végére ért, hogy elkerülje a váratlan törést.
Lapos vágótárcsák
A lapos vágókorongok, más néven vágókorongok, szabványos, lapos, vékony és kör alakú csiszolókorongok, amelyeket úgy terveztek, hogy minőségi, tartós és tartós vágási teljesítményt nyújtsanak olyan anyagok átvágása során, mint a fa, kerámia, rozsdamentes acél (inox). ), acél, alumínium, vas és kő. Ezek a vágótárcsák gyakran erősen koptató anyagokból, például alumínium-oxidból vagy szilícium-karbidból készülnek. Ezek a nagy koptató tárcsák 0,8 mm-től maximum 4 mm-ig terjedő vastagságúak, és általában 24 és 120 közötti szemcseméreteket kínálnak, kiváló és maximális precíziós vágási megoldásokat kínálva számos ipari alkalmazáshoz. A lapos típusú vágótárcsa ideális nagyobb érintkezési felületekhez, optimális 0-15 fokos szögben. Normál könnyű terhelésű feladatokhoz a vékonyabb lemez a legjobb választás. Míg a vastagabb és nagyobb tárcsák ideálisak nagy igénybevételű alkalmazásokhoz, és hosszabb élettartamot biztosítanak.
Benyomott középső vágótárcsák
A süllyesztett középső vágótárcsák hasonló célt szolgálnak, mint a lapos vágótárcsák, amelyek különféle anyagokat vágnak át, de a külső formájuk eltérő. A szabványos vágótárcsa lapos alakú. A süllyesztett középső vágótárcsák, más néven megemelt agykerekek, középen homorúak, vagy a középpont benyomott. Egyedülálló homorú formájuk ideális ívelt munkadarabhoz, egyenetlen felületekhez, és nagy vágási teljesítményt nyújt minden keskeny vagy nehezen elérhető területen.
Gyémánt vágókorongok
Az ilyen típusú korongokkal kapcsolatos egyik leggyakoribb kérdés az, hogy a gyémántból készült gyémánt vágókorongok? A rövid válasz: nem. A gyémánt vágókorongok, más néven gyémánt pengék, szuper csiszolókorongok, amelyek vágóélükön gyémántkristályokkal vannak bevonva. A felhasznált gyémántkristályok inkább szintetikus gyémántok, mint természetes gyémántok. A szintetikus gyémántkristályok az egyik legkeményebb anyag, mivel magas nyomáson és magas hőmérsékleten készülnek. A legmodernebb technológiával az ilyen anyagokból készült gyémánt vágókorongok meghosszabbítják a szerszám élettartamát és javítják annak minőségét. A gyémánt vágókorongoknak háromféle formája létezik: szegmentált felni, folyamatos felni és turbó felni.
Lapos csiszolótárcsák
A lapos csiszolókorongok, más néven csiszolókorongok, egyfajta tartós és kör alakú csiszolókorong, amely csiszolószemcséket tartalmaz az anyagok csiszolásához és a munkadarab felületéről kis forgácsokban történő eltávolításához. Sarokcsiszolóval üzemeltethető bármilyen csiszolási feladat nagy teljesítménnyel történő elvégzésére, és különösen magas forgácsleválasztási sebesség érhető el bizonyos anyagok, például rozsdamentes acél (inox), acél, alumínium vagy vas megmunkálása során. A csiszolókorong kiválasztásakor fontos figyelembe venni a szemcseméreteket és az átmérőket. Ezek a csiszolókorongok 24-től 120-ig terjedő szemcseméret-tartományban és nagy átmérő-tartományban kaphatók, kiváló csiszolási feladatokat biztosítva különféle ipari alkalmazásokhoz. Minél nagyobb a szemcseméret, annál finomabbak a csiszolószemcsék. A lapos csiszolókorong ideális nagyobb érintkezési felületekhez, optimális 0-15 fokos szögben a felületi csiszoláshoz.
Lenyomott középső csiszolótárcsák
A süllyesztett középső csiszolókorongok hasonló célt szolgálnak, mint a lapos csiszolókorongok, amelyek bizonyos anyagok felületén csiszolnak, de külső formájuk eltérő. A süllyesztett középpontú köszörűtárcsák, más néven emelt agykerekek, középen homorúak, vagy a közepe benyomott. Egyedülálló homorú formájuk ideális ívelt munkadarabhoz, egyenetlen felületekhez, és minden keskeny vagy nehezen elérhető helyen elvégzi a csiszolási feladatokat. Ezenkívül alkalmasak vízszintes és függőleges felületek alakítására és falcozására, letörésre, homlokzatra és profilozásra is.
Vágótárcsa alkalmazása
Csővezeték
Csővezeték építése vagy javítása során a szakembereknek olyan vágókorongokra van szükségük, amelyek zord körülmények között is jól működnek, és hosszú ideig kitartanak. A Wailer tigris alumínium-oxid nyomott középső vágókorongjai a teljesítmény és az érték megfelelő kombinációját biztosítják acél és más fémek vágásakor. A lenyomott középpont nagyobb teret biztosít korlátozott szögben történő munkavégzéskor, és a 0,045 kerékvastagság megfelelő vágási alkalmazásokhoz a fa udvarán vagy a szántóföldi javításoknál.
Fém gyártás
A vágókorongok agresszív vágási sebességet és hosszú kerékélettartamot biztosítanak a gyártóműhelyek számára, függetlenül attól, hogy alumíniummal, páncélozott acéllal, magas nikkeltartalmú ötvözetekkel, inconel®-lel, acéllal és krómmal, titánnal vagy ötvözött acéllal dolgozik.
Hajógyártás
A hajógyártásban szinte minden alkatrész gyártásra szorul – a hajó nagy külső szerkezeteitől a kisebb darabokig, mint a csövek, lépcsők és korlátok. Míg az automatizálás segítheti a nagyobb rendszerek gyártását, a kisebb rendszerekben kézzel kell vágni és csiszolni a hegesztés előtt és után. A vágókorongok segítenek a hajóépítőknek abban, hogy gyorsan és biztonságosan végezzék el a munkát, így Ön betarthatja a szoros határidőket.
Gyártás
Függetlenül attól, hogy milyen terméket gyárt, a módszer minden lépésénél figyelembe szeretné venni a pontosságot és az árat, hogy elégedett legyen az ügyfelekkel és a verseny előtt maradjon. Nagy teljesítményű vágókorongjaink javítják a működési hatékonyságot és csökkentik a költségeket.
Élelmiszer és gyógyszeripar
Szennyezőanyag-mentes vágókorongokat kínálunk krómacél vágási alkalmazásokhoz az élelmiszer-feldolgozó és a gyógyszeriparban. Ezek a koptató termékek csak 0,1% ként, klórt és vasat tartalmaznak.
Vágótárcsa anyaga
Kerámia timföld
A kerámia-alumínium-oxid önélező és funky vágószemcse lehet, amely alacsonyabb hőmérsékleten és kisebb súrlódással vág, csökkentve a munkadarab hőelszíneződését. A kerámiaszemcsék sok törési ponttal kialakított kristályos szerkezetet használnak, amelyek jobb sebességgel élesednek, mint más szemcsék. Jobb anyagleválasztási sebességet, nagyobb vágási sebességet, hűvösebb köszörülést és kisebb nyomás mellett csökkentett súrlódást eredményez, csökkentve a kezelő fáradtságát.
cirkónium-oxid
A cirkónium-alumínium-oxid önélező kristályokkal rendelkezik, a késleltetés extrém nyomás alatt van. A cirkónium-alumínium-oxid megőrzi a magas vágási sebességet a kerék teljes élettartama alatt, így kivételes teljesítményt nyújt.
Alumínium-oxid
Az alumínium-oxid lehet egykristály, amely kezdeti hárfavágást ad.
Szilícium-karbid
A szilícium-karbid egy hihetetlenül kemény szemcse, amely nagyon éles és gyorsan vág. Más szemekkel összehasonlítva törékeny is.
Biztonsági óvintézkedések a vágókorong használatakor
Készülj fel
A védőszemüveg, kesztyű és arcvédő elengedhetetlen.
Védje szemét, kezét és arcát a szikráktól és a törmeléktől.
Kövesse a szabályokat
Szerszámának kézikönyve tartalmazza a biztonságos vágás teendőit és tiltásait. Olvasd, éld át, szeresd.
Vágja okosan
Tartsa szilárdan a fogást, gyakoroljon egyenletes nyomást, és tartsa a lemezt egyenesen a munkához.
Tisztítsa meg a munkaterületet
A szellőző, rendezett terek megakadályozzák a szikrák és gyúlékony anyagok okozta meglepetéseket.
A karbantartás kulcsfontosságú
Minden használat előtt ellenőrizze a szerszámokat és a lemezeket. Az elhasználódott, kopott vagy sérült elemeket azonnal cserélje ki.
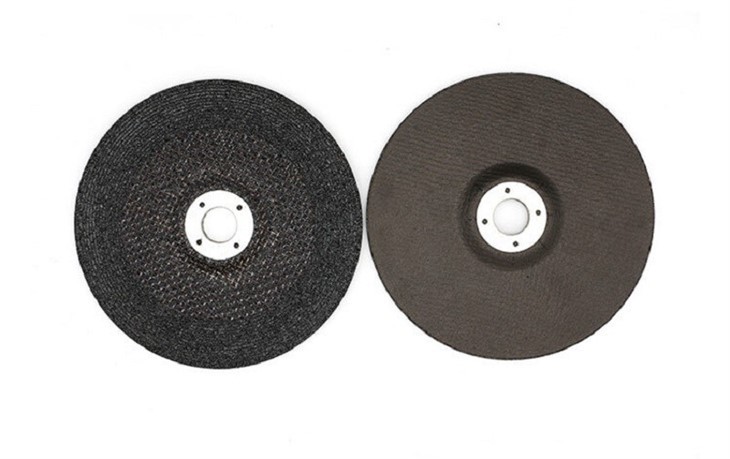
Mi az a csiszolótárcsa?
A csiszolókorongok olyan kerekek, kúpok vagy csészék, amelyek koptató részecskéket, például szemcséket tartalmaznak, amelyek szervetlen vagy szerves anyagokhoz, például gyantához kötődnek.
Ezek a kötések alacsony hőmérsékleten keményednek. Ütésállóak, önöltözők és szívósak. Ezek az anyagok jobban megfelelnek az olyan alkalmazásokhoz, amelyek nem igényelnek nagy pontosságot, mint például a levágás vagy a fetling.
A szerves kötőanyagokat kézi és hordozható szerszámokhoz és gépekhez használják. A szervetlen kötőanyagokat általában a pontosságot igénylő csiszolási alkalmazásokhoz használják. Erős, kemény, de törékeny szerkezetűek és megtartják formájukat. A szervetlen kötések keményedéséhez sok hőre van szükség, és kemencében égetik őket.
Az anyageltávolítás hatékonysága
A köszörűkorongok egyik előnye, hogy rendkívül hatékonyan távolítják el az anyagot. A tárcsa felületi vágott, csiszoló és/vagy formázó anyagába ágyazott csiszolószemcsék hatékony eszközzé teszik a felesleges anyag gyors eltávolítását és a munkadarabtól elvárt forma elérését.
Sokoldalúság különböző anyagok között
A csiszolókorongok sokoldalú szerszámok, amelyek az anyagok széles skáláját képesek kezelni, a fémektől, például az acéltól és az alumíniumtól a kemény anyagokig, például a kerámiáig és a kőig. Ez a sokoldalúság felbecsülhetetlen értékűvé teszi őket azokban az iparágakban, ahol sokféle anyagot kell felhasználni a projektekhez.
Precizitás és pontosság
A csiszolókorongok szakképzett kezekben történő megmunkálása precizitást és pontosságot biztosít az alakításban és a kikészítésben. A kerék által kínált szabályozott kopás lehetővé teszi a finom beállításokat, lehetővé téve a kézművesek számára, hogy szűk tűréseket és sima felületeket érjenek el, amelyek kulcsfontosságúak az olyan alkalmazásokban, mint a szerszám- és matricakészítés.
Különböző típusokban és méretekben kapható
A csiszolókorongok többféle típusban és méretben kaphatók, mindegyiket speciális feladatokra tervezték. A felületi köszörüléshez használható egyenes korongoktól a kontúrozáshoz használt csészekorongokig és a precíziós csiszoláshoz szükséges hengeres kerekekig a választék lehetővé teszi a felhasználók számára, hogy az alkalmazásukhoz legmegfelelőbb szerszámot válasszák ki.
Hosszú élettartam és tartósság
A kiváló minőségű csiszolókorongok, mint például a kamel csiszolószerszámok által gyártott korongok, tartós anyagokból és ragasztott csiszolóanyagokból készülnek, amelyek kiváló élettartamot biztosítanak. Ez a tartósság csökkenti a cserék gyakoriságát, és hosszú távon költségmegtakarítást biztosít.
Hűtési mechanizmusok
Legfejlettebb csiszolókorongjaink hűtőmechanizmusokat tartalmaznak a korongba, ezek közé tartozik a porózusabb szerkezet és a speciálisan kialakított kötések. Ezek a fejlesztések elősegítik a csiszolási folyamat során keletkező hő elvezetését, megakadályozzák a túlmelegedést, és minimalizálják a munkadarab hőkárosodásának kockázatát.
Javított hatékonyság
A csiszolókorongok javíthatják a munka hatékonyságát azáltal, hogy képesek gyorsan formálni vagy befejezni az anyagokat. Ez különösen fontos azokban az iparágakban, ahol az idő kritikus tényező. A minőségi csiszolókorongok használata hozzájárulhat a dolgozók termelékenységének növekedéséhez és a projektek gyorsabb átfutási idejéhez.
Alkalmazások széles választéka
A csiszolókorongokat számos iparágban használják, beleértve a gyártást, az autógyártást, a repülőgépgyártást és az építőiparban. Legyen szó precíziós megmunkálásról vagy nagy teherbírású anyagleválasztásról, a köszörűkorongok alkalmazkodóképessége révén a projektek és a munkadarabok széles skálájához használhatók.
Könnyű használhatóság
A köszörűkorongok, akár kézi csiszológépekre vannak felszerelve, akár nagyobb csiszológépekbe integrálva, általában felhasználóbarátak. Könnyű használatuknak köszönhetően a felhasználók széles köre számára elérhetőek, a tapasztalt kézművesektől a kezdő kezelőkig.
Milyen gépek kapcsolódnak a csiszolókorongokhoz
Szögcsiszolók
A sarokcsiszolókat tárcsacsiszolónak vagy oldalcsiszolónak is nevezhetjük. Ez egyfajta kézi elektromos szerszám, amelyet csiszolóvágásra és polírozásra használnak. Eredetileg csak merev csiszolókorongokhoz használták őket, de ma már mindenféle tartozék és vágóeszköz elérhető.
Aprítófűrészek
Az aprítófűrész olyan elektromos kéziszerszám, amellyel egyenes favágást lehet végezni. Egyes aprítófűrészek olyan jellemzőkkel rendelkeznek, amelyek azt jelentik, hogy megmérheti és vághatja a szögeket a fában – ezt akkor gérfűrésznek neveznék. A vágófűrész úgy néz ki, mint egy körfűrész, de ezek gyorsabbak és pontosabbak.
Padcsiszolók
Az asztali köszörűk egy állandóan telepített csiszológép. Műhelyekben durva köszörülés elvégzésére használják.
Benzines vágófűrészek
A benzines vágófűrészeket acélvágó fűrészeknek is nevezik. Ezek kézi működtetésű gépek, melyeket acél, kő, aszfalt és beton kis felületeinek vágására használnak. Gyakran ők a legnépszerűbb vágógépek az építőiparban.
Asztali fűrészek
Az asztali fűrészeket asztali fűrészeknek is nevezik. Ezek a famunkákhoz használt szerszámok. A csiszolókorong átnyúlik a padon. A pad megtámasztja az anyagot vágás közben.
A csiszolótárcsa típusai
Egyenes csiszolókorongok
Ezek a legelterjedtebb csiszolókorongok, és asztali köszörűkön is megtalálhatóak.
Henger/kerékgyűrű kerekek
Ezek széles és hosszú felülettel rendelkeznek, de nincs rögzítőtámasz a közepén. Függőleges vagy vízszintes orsós csiszolókban használják sík felület kialakítására.
Kúpos csiszolókorongok
A kúpos korongok ugyanazok, mint az egyenes köszörűkorongok, de kifelé keskenyednek, és középen szélesebbek, mint a széleken. Fogaskerék fogakhoz vagy menetekhez használják.
Egyenes csésze kerekek
Az egyenes csészekorongokat sík felületek készítésére és szerszámok élezésére használják vágócsiszolókban. Csésze alakúak, ahogy az a névből is sejthető.
Edénytartó kerekek
A tányérkorongot rések és rések vágására használják, és nagyon vékony. Mosogatócsésze alakú, lapos közepe pedig kifelé, a széle felé mutat.
Csészealj csiszolókorongok
A csészealj csiszolókorongokat marókhoz és spirálfúrókhoz használják. Ezek laposabbak, mint a tányérkorongok.
Csiszolótárcsa anyaga
Kerámia alumínium-oxid
A gyakran csak „kerámiának” nevezett Norton quantum szabadalmaztatott kerámia alumínium-oxid formája keményebb és élesebb, mint a hagyományos csiszolószemcsék.
Ez a kerámia szemcse egyedülálló mikrokristályos szerkezettel rendelkezik, amely önélező. Ez végső soron csökkenti annak szabályosságát, hogy a csiszolókorongot is meg kell csiszolni, és használat közben jelentősen hűvösebb vágási műveletet biztosít.
Szilícium-karbid
A szabványos alumínium-oxidnál keményebb, nagyon éles csiszolószemcsékkel. Ez egy sokoldalú anyag, viszonylag lágy fémek, például alumínium vagy öntöttvas csiszolására ajánlott, de rendkívül kemény anyagokhoz, például keményfémhez is használható.
cirkónium-oxid
Durva köszörülési alkalmazásokhoz, ahol nagy mennyiségű forgácsleválasztásra van szükség. Ez a szemcse a csúcstechnológiás gyantakötésekhez kapcsolódik.
Alumínium-oxid
Általában nagy szakítószilárdságú anyagok, például rozsdamentes acél és szerszámacél köszörülésére ajánlott, de bizonyos nagy szakítószilárdságú alumínium- és bronzötvözetekhez is használható.
A csiszolókorongokat csak egyenes vágásokhoz szabad használni. A kerék elcsavarása vagy rögzítése fáradtságot és szegmensvesztést okoz. Vágáskor nem szabad túlzott nyomást kifejteni.
Minden munkadarab-anyagot biztonságosan alá kell támasztani bármilyen vágási vagy köszörülési folyamat során. Kerülni kell a túlzott túlnyúlást; még enyhe dőlés is ferde vágást eredményez.
Előtolási és őrlési sebességek
Az anyagot megfelelő sebességgel kell betáplálni a köszörűkorongba. A túl gyors etetés fecsegést és vibrációt okoz. Ez gyenge vágást eredményez, és károsíthatja a köszörűkorong vágóélét.
A csiszolókorongok 5,000–6,000 felületi láb/perc sebességnél működnek a legjobban. Alacsonyabb sebességgel történő futás üvegezést okozhat. Ha nem megfelelő vágókorongot használ (azaz olyan, amelynek a kötése túl kemény a megmunkálandó anyaghoz) üvegezést eredményez. Ennek elkerülésének legegyszerűbb módja az anyaghoz illő penge használata. A penge megmunkálása karbantartási technika, de a vágás lelassítja a gyártást és lerövidíti a kerék élettartamát.
Az öltözködés eltávolítja a törmeléket, amely a vágási művelet miatt eltömítette a csiszolófelületet. A felületkezelés visszaállítja a bevonat éles koptató szélét. A kötözőrudakat (általában alumínium-oxidot vagy szilícium-karbidot) forgácsok vágására vagy eltávolítására, valamint új anyagok feltárására használják. Az első öltözködéskor jelöljön egy nyíljelet a keréken, hogy mutassa a forgásirányt, és mindig forgassa a kereket ugyanabba az irányba. A kerék mindkét irányból történő felhúzása károsíthatja a kereket. Az öltözködés úgy történik, hogy a kötözőrúddal vagy a kötözőrúddal egyszerűen egyenes vágásokat kell végezni. Vágjon vékony szeleteket minden egyes lépéssel. Csak egy vagy két vágás elegendő a csávázórúddal. Ha nem áll rendelkezésre csávázórúd, akkor egy szakasz aszfalt is használható. Végezzen néhány vágást az aszfalton, és a pengének tisztának kell lennie. A legjobb eredmény érdekében hűtőfolyadékot kell használni. A hűtőfolyadékot ott kell permetezni, ahol a vágókorong és az anyag érintkezik. Gyengén oldódó olajos oldat használható a korrózió csökkentésére. Ha sötét csíkok képződnek a vágóél oldalain, a kerék túlmelegszik. A túlmelegedés a kerék eltörését okozhatja. Száraz vágás esetén hagyja hűlni a korongot körülbelül 10 másodpercig minden 30 másodperces vágás után.
Használja az anyagnak megfelelő minőségű kereket, hogy elkerülje a reakcióerők vagy a visszarúgás okozta sérüléseket. Soha ne használjon olyan kereket, amelyen törés, fáradtság vagy szegmentálás jelei mutatkoznak.
A csiszolókorongok bonyolulttá válhatnak. Különféle méretben, formában és szemcsékkel, természetes vagy szintetikus csiszoló ásványi anyagokkal, valamint a csiszolóanyagnak magának a keréknek a felületéhez való olvasztásához használt kötőanyag típusban kaphatók. A hatékony csiszolókorongok és működésük legfontosabb szempontja azonban az általuk alkalmazott csiszolószemcsék. A keréken szétszórt csiszolóanyagok kemény, éles, ásványi szemcsék, amelyek a természetben előfordulnak vagy mesterségesek, és elég erősek ahhoz, hogy a kerék súrlódáson keresztül köszörülje a fémet. A csiszolótechnika fejlődésével azonban nem minden csiszolóanyag készül egyformán. Vannak olyan alternatívák, amelyek precíziós formájú kerámiaszemcséket használnak, amelyek megnyitják az utat a teljesítmény jelentős javulásához a gyorsabb őrlés, a hosszabb élettartam és a jobb végeredmény érdekében.
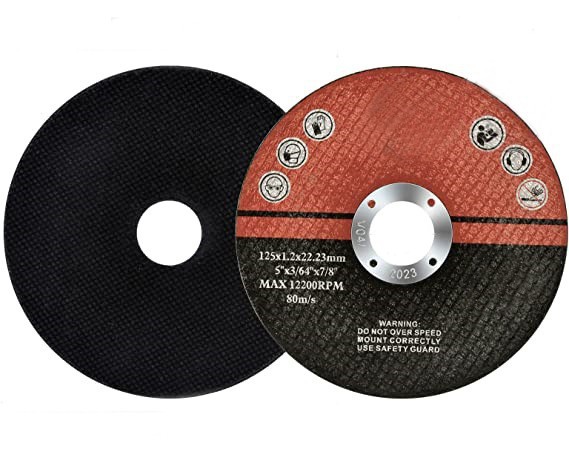
Megfelelő egyéni védőfelszerelést kell használni. A laza ruha beszorulhat a csiszolókorong és a munkadarab közé, ezért nem szabad viselni. Hasonlóképpen a hosszú hajat is hátra kell kötni. Győződjön meg arról, hogy a köszörülést a többi dolgozótól távoli helyen végzik, és a köszörülés körüli munkaterületet tisztán kell tartani. Mindig ellenőrizze a csiszolókorongot, hogy nincs-e rajta sérülés, beleértve a repedéseket is. Mindig ügyeljen arra, hogy a gép sebessége ne haladja meg a keréken feltüntetett maximális üzemi sebességet. Használjon ANSI B7.1 kerékvédőt. A kezelő védelme érdekében helyezze el őket. Ellenőrizze, hogy a gép orsója megfelelően illeszkedik-e a kerékfurathoz vagy a menetekhez. Mindig ellenőrizze, hogy a karima tiszta, lapos, sértetlen és megfelelő típusú-e. Köszörülés előtt járassa a köszörűkorongot védett helyen egy percig. Viseljen ANSI Z87+ védőszemüveget, és szükség esetén kiegészítő szem- és arcvédőt. Használjon a csiszolandó anyagnak megfelelő por és/vagy védőintézkedéseket. Két kézzel fogja meg erősen a darálót. Biztonságosan támassza alá a munkadarabot. Olvassa el a gép kézikönyvét, a kezelési utasításokat és a figyelmeztetéseket. Olvassa el a kerék és a munkadarab anyagának biztonsági adatlapját. Mindig óvatosan kezelje és tárolja a kereket.
Bizonyítvány


GYIK
Kína egyik legprofesszionálisabb ragasztott csiszolóanyag-gyártójaként minőségi termékek és jó szolgáltatás jellemzi bennünket. Biztos lehet benne, hogy a gyárunkból származó, testreszabott ragasztott csiszolóanyagok nagykereskedelmével foglalkozik. Lépjen kapcsolatba velünk ingyenes mintaért. csiszoló övek az építkezéshez, költséghatékony csiszolóanyagok, rost megerősített csiszolóanyagok
